山东 电子信息行业智能工厂的智能信息技术实践
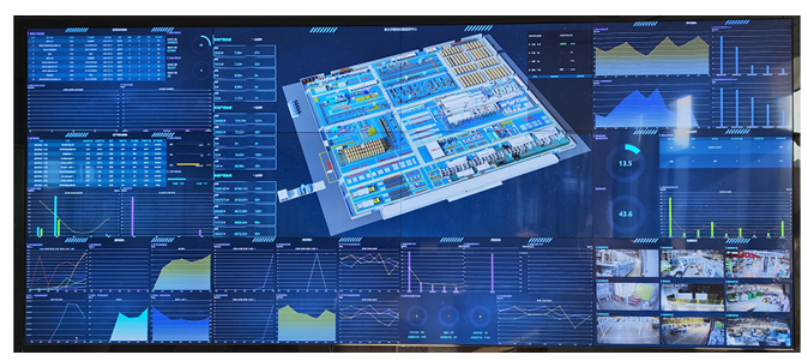
在智能制造浪潮席卷全球的今天,山东省作为我国电子信息产业的重要基地,正以智能工厂建设为突破口,深度融合智能信息技术,推动电子信息行业实现质量变革、效率变革、动力变革。本期智能制造巡礼,我们走进山东电子信息行业的智能工厂,探寻智能信息技术如何赋能产业升级。\n\n一、智能信息技术:电子信息智能工厂的核心引擎\n\n电子信息行业具有产品迭代快、工艺精度高、供应链复杂等特点,对生产制造的柔性化、智能化提出了更高要求。山东省电子信息行业智能工厂建设,以智能信息技术为核心引擎,构建起覆盖研发设计、生产制造、质量管控、仓储物流、运营管理等全流程的智能制造体系。\n\n在核心技术层面,山东电子信息智能工厂广泛应用了以下智能信息技术:\n\n1. 工业物联网(IIoT):通过部署高精度传感器、RFID标签和边缘计算网关,实现设备、物料、人员、环境的全面互联与实时数据采集,为智能决策提供坚实的数据基础。某龙头企业通过IIoT平台连接超过5000台设备,数据采集频率达到毫秒级。\n\n2. 5G+工业互联网:利用5G网络低时延、高可靠、大带宽的特性,实现AGV物流调度、机器视觉检测、远程设备控制等场景的无线化、实时化。山东多个电子信息智能工厂已建成5G专网,产线调整时间缩短60%以上。\n\n3. 人工智能与机器视觉:在SMT贴片、液晶面板检测、芯片封装等环节,AI视觉检测系统替代人工目检,缺陷识别准确率提升至99.5%以上,检测效率提高10倍。深度学习算法持续优化,使新产品导入的检测模型训练时间从数周缩短至数小时\n\n。\n\n4. 数字孪生:通过构建工厂三维数字模型,实时映射物理产线运行状态,支持虚拟调试、预测性维护和工艺优化。某PCB智能工厂应用数字孪生技术后,新产品导入周期缩短30%,设备故障停机时间减少45%。\n\n5. 大数据与云计算:搭建工业大数据平台,汇聚生产、质量、能耗、供应链等数据,通过数据挖掘和机器学习实现智能排产、质量追溯和能效优化。云端算力支持海量数据的实时分析和历史回溯。\n\n二、典型场景:智能信息技术落地生根\n\n在山东电子信息行业智能工厂中,智能信息技术已深度融入多个典型场景:\n\n- 智能排产与调度:基于AI算法和实时订单数据,系统自动生成最优生产计划,实现多品种、小批量订单的高效混线生产。某企业应用后,订单交付周期缩短25%,在制品库存降低30%。\n\n- 工艺参数智能优化:在半导体制造、LED封装等流程中,机器学习模型实时分析工艺数据,动态调整温度、压力、速度等参数,良率提升3-5个百分点。\ن\n- 预测性维护:通过振动、温度、电流等多源数据融合分析,AI模型提前预测设备故障,维护从“事后维修”转为“事前预防”。某工厂设备综合效率(OEE)提升12%。\n\n- 智能仓储与物流:AGV机器人、智能立体库与WMS/WCS系统协同,实现物料自动配送和成品自动入库。5G+AMR方案使物流效率提升40%,人工成本降低50%。\n\n- 全生命周期质量追溯:基于区块链和标识解析技术,为每个产品建立唯一数字档案,实现从原材料到售后全链条质量追溯,追溯时间从小时级缩短至秒级。\n\n三、成效与展望\n\n通过智能信息技术的深度应用,山东电子信息行业智能工厂取得了显著成效:生产效率平均提升30%以上,运营成本降低20%以上,产品不良率降低30%以上,能源利用率提升15%以上。\n\n山东将继续以智能信息技术为引领,推动电子信息智能工厂向更高水平迈进:一是深化5G、AI、数字孪生等技术的融合应用,打造“自感知、自决策、自执行、自适应”的超级智能工厂;二是构建产业链协同平台,实现上下游企业数据互通、产能共享;三是强化智能信息技术人才培养,为产业发展提供持续智力支撑。\n\n智能信息技术正以前所未有的深度和广度重塑山东电子信息制造业。在这片充满创新活力的土地上,智能工厂已成为新旧动能转换的重要载体,为全国电子信息行业智能制造贡献了“山东方案”。
如若转载,请注明出处:http://www.bossuping.com/product/23.html
更新时间:2026-10-15 03:57:14